鲁班锯床_一站式材料锯切解决方案提供商!
全国咨询热线:18263287799
 新闻资讯
两种带锯床的核心差异源于锯架支撑方式的不同,后续的精度、寿命与稳定性差距,均由此衍生。
| 对比项 | 单立柱带锯床 | 龙门双立柱带锯床 |
|---|---|---|
| 支撑方式 | 锯架单侧悬挂于单根立柱,呈悬臂梁结构 | 锯架骑跨于两根立柱之间,对称悬挂 |
| 受力状态 | 切割时单侧受力,锯架易产生上翘与偏摆 | 左右双向受力均衡,锯架垂直下压运行 |
| 运行姿态 | “挑着切”,随负荷增大摆动加剧 | “压着切”,满负荷下运行姿态保持稳定 |
简言之,单立柱是悬臂挑重,龙门双立柱是对称架重。结构决定刚性,刚性决定后续一切表现。

切面精度是两种机型最直观的差距,直接影响下道工序的加工成本。
单立柱机型在满负荷切割实心圆钢时,受悬臂偏摆影响,切面垂直度偏差通常在 0.8~1.0mm,切面易出现大小头、波浪纹与较大毛刺,下料后往往需要人工打磨修正,增加一道返工工序。
龙门双立柱机型依靠对称立柱约束锯架运行,切面垂直度可稳定控制在 0.2~0.3mm,切面平整、毛刺轻微,多数工况下切完即可直接转入焊接或机加工工序,省去打磨返工环节。
对于规模化生产车间,一名打磨工人的年人工成本即在 6~10 万元;龙门双立柱在精度上的优势,本质上是在为这道工序“减人”。
锯条是带锯床最大的可变耗材支出,其寿命与锯架运行稳定性直接相关。
单立柱机型因锯架晃动,锯条在切割过程中反复承受侧向弯折应力,齿部疲劳加速,崩齿、断带概率较高;龙门双立柱机型锯架不摆、锯条直线进给,受力均匀,锯条使用寿命通常可提升 30%~40%。
按中型车间每月消耗 10~15 根锯条、单根 80~120 元估算,寿命提升 30% 意味着每年可节省锯条成本约 4000~8000 元。设备使用年限越长,这笔累积节省越可观。
床身刚性与立柱磨损方式,决定了设备的精度保持年限。
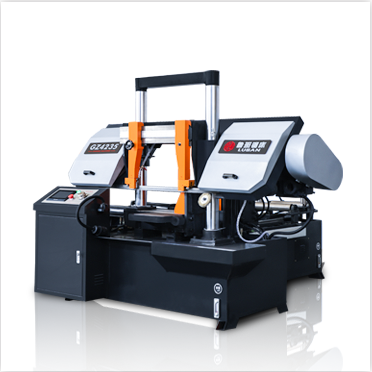
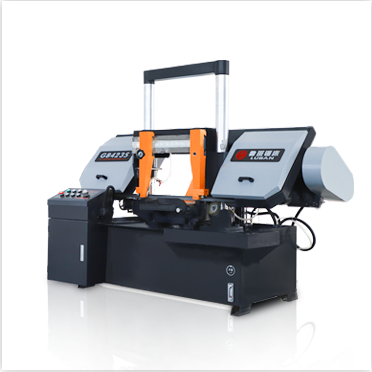
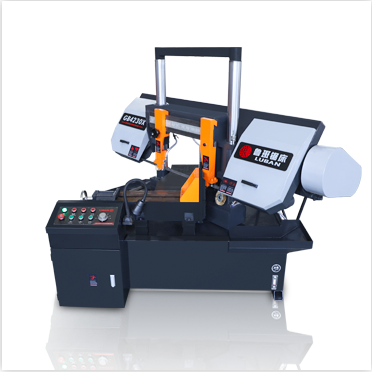
经济型单立柱机型普遍采用较薄铸件床身,且内应力处理不够充分,使用两三年后易出现床身震松、导轨间隙扩大、精度持续下滑等问题;龙门双立柱机型(如 GB4235、GB4240 系列)多采用加厚树脂砂铸件床身,并经时效处理释放内应力,正常保养下精度保持期可达 5~8 年。
维护层面,双立柱结构磨损均匀,导轨间隙增长缓慢,日常以换油、检查导向块为主;单立柱则因单侧偏磨,需要更频繁地校准导轨、调整间隙,维护工时与停机时间均更高。
同规格下,龙门双立柱机型的购置价格通常比单立柱机型高出 2~4 万元。这是单立柱机型唯一的、也是最直接的优势——前期投入低。
但从全生命周期成本看,需要将返工人工、锯条耗材、停机损失与设备折旧一并纳入测算。以 4235 规格机型为例:
| 成本项 | 单立柱(年) | 龙门双立柱(年) |
|---|---|---|
| 切面返工打磨人工 | 5000~8000 元 | 基本可忽略 |
| 锯条耗材支出 | 基准值 | 节省 30%~40% |
| 设备故障停机损失 | 较高(磨损快、易出故障) | 较低(磨损均匀、故障率低) |
| 折旧周期 | 约 3~4 年精度衰减 | 约 6~8 年精度稳定 |
| 年均综合成本 | 购置低,但隐性成本高 | 购置高,但隐性成本低 |
综合测算,龙门双立柱相对单立柱多投入的 2~4 万元,通常可在 12~18 个月 内通过节省的返工人工、锯条耗材与减少的停机损失收回。
龙门双立柱与单立柱带锯床并非“优劣”关系,而是适配关系。单立柱机型以低购置成本见长,适合临时、轻载、粗加工场景;龙门双立柱机型以高精度、低耗材、长寿命取胜,适合长期、重载、规模化生产。
选型的关键,不在于哪种结构“更好”,而在于是否与车间的产量、材料、精度要求与预算周期相匹配。对于追求长期稳定生产的金属加工企业,龙门双立柱带锯床在全生命周期内的综合经济性,通常优于一次性购置成本更低的单立柱机型。
18263287799



 常见问题