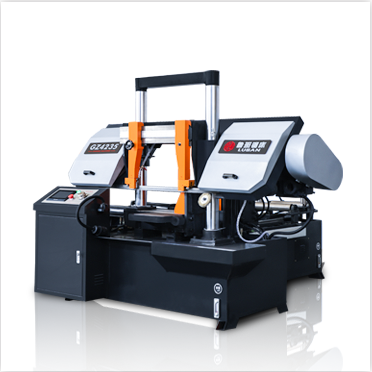
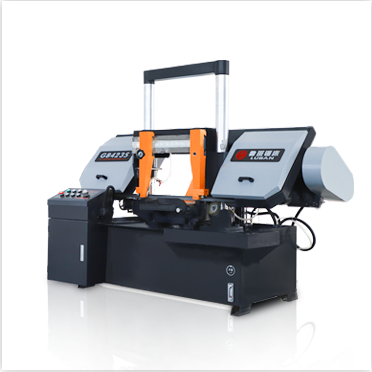
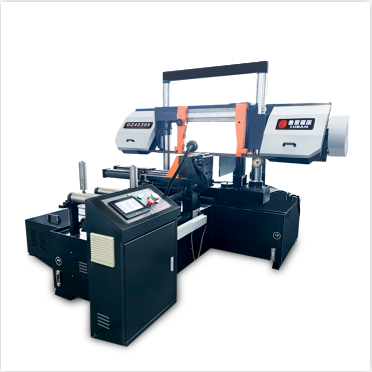
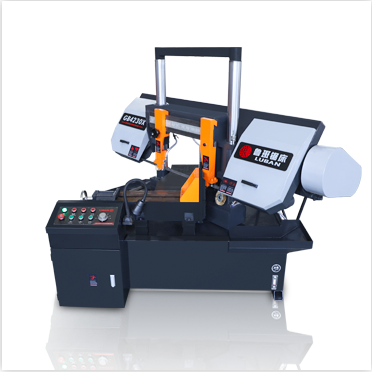
金属下料过程中,不少操作人员会遇到带锯床锯缝跑偏、切面倾斜、工件垂直度不达标的问题。这类故障不仅会造成工件报废、材料浪费,还会影响后续加工工序,降低下料环节的整体效率。下面结合GB系列半自动带锯床、GZ系列数控带锯床的结构特点,梳理故障诱因以及对应的调整步骤。
一、先分清两种倾斜现象(方便快速定位)
1. 锯缝持续向单侧偏斜:切割全程稳定往一个方向斜,大多属于导向、锯条对中、机架基准问题;
2. 切面忽左忽右、无规律摆动:时斜时正,多为锯条张力不足、导向块磨损、进给不稳、工件夹持松动。
二、常见故障原因及调整方案
1. 导向装置异常(最高发原因)
导向臂、导向块是约束锯条走向的核心部件。导向块间隙过大、衬块磨损、左右导向不同心,锯条在切削时失去约束,很容易向外偏移,造成切面倾斜。
✅ 调整方法:停机断电,检查硬质合金导向衬块磨损情况;磨损严重直接更换新衬块;微调导向块间隙,以锯条可顺畅滑动、无明显旷量为宜;同步检查导向臂锁紧手柄,切割前确认导向臂贴合工件、锁紧到位。
2. 锯条本身状态问题
锯条张力不足、张力左右不均、锯条钝化、锯路不对称、锯条接口对接不平,都会引发锯缝跑偏。新锯条未磨合、锯条选择和工件材质不匹配,也会加剧偏斜。
✅ 调整方法:按机型说明书重新校准锯条张力;新锯条低速轻载磨合;观察锯路,锯路不均匀时更换锯条;根据材料硬度匹配齿距,厚料选大齿距,薄壁型材选用细齿锯条。
3. 工件装夹不牢固、定位歪斜
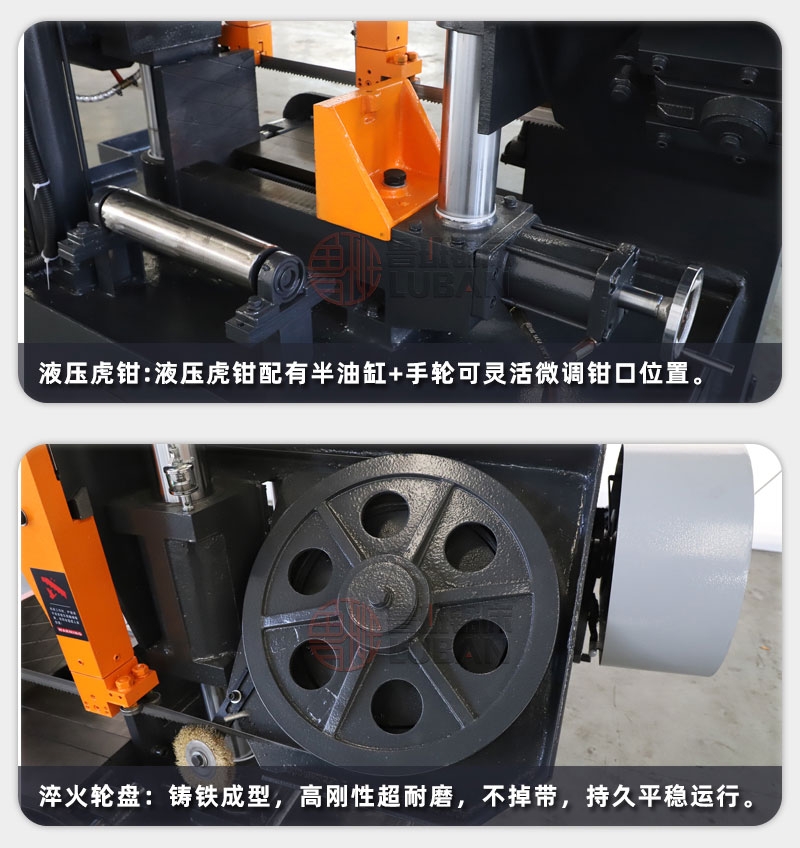
虎钳未对中、工件没有贴紧定位基准面、夹紧力度不足,切削时工件受力移位,切面自然倾斜。批量下料时,长工件悬空支撑不足也是常见诱因。
✅ 调整方法:清理虎钳定位面铁屑杂质;工件贴紧固定定位挡块后再夹紧;长工件外侧增加辅助料托,减少工件震动;批量切割前先试切一件,复核垂直度。
4. 进给速度不合理
进给太快,锯条负载瞬间变大,锯条容易被工件“挤偏”;硬料、高合金材料如果进给参数没有下调,切面倾斜概率明显上升。数控机型(GZ系列)要重点检查进给速度、进给平稳度。
✅ 调整方法:硬度高的模具钢、合金圆钢,降低进给速率;软钢型材可适度提高进给;GZ数控锯床,在系统内修改进给参数,避免冲击式进给。
5. 冷却润滑不到位
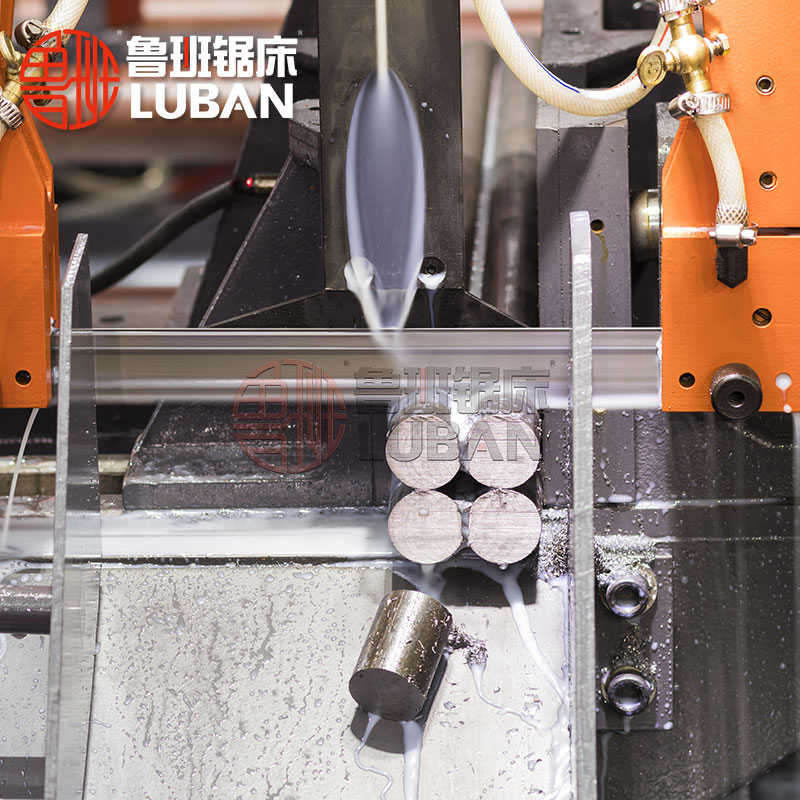
冷却液流量偏小、喷嘴偏移,切削区域散热、排屑差,锯条过热变形,锯路发生偏移;铁屑卡在锯缝和导向块之间,同样会顶偏锯条。
✅ 调整方法:调整冷却喷嘴对准切削区域,保证冷却液持续包裹锯切位置;定期清理水箱、过滤器,防止铁屑循环堵塞管路。
6. 设备基准磨损、机械间隙超标(长期使用设备)
锯轮轴承磨损、导轨间隙变大、锯轮端面不平行、机架基准偏移,属于设备本体精度损耗。这类问题前面几项调整完成后依然切斜,就要排查基准精度。
✅ 调整方法:检查上下锯轮平行度;检查升降导轨、送料导轨间隙;磨损件按需更换,重新校准机架基准。
三、GB半自动 vs GZ数控锯床排查侧重点
- GB半自动带锯床:重点查导向块、虎钳定位、锯条张力、手动进给控制,人为进给力度不稳是高频问题;
- GZ数控带锯床:优先确认自动送料、夹紧程序、自动进给,同时核查机械基准,排除程序参数异常带来的进给抖动。
四、日常预防保养要点
- 每次开工前清理导向块、虎钳、料台铁屑;
- 定期检查导向衬块损耗,建立更换周期;
- 更换锯条后,务必重新校验张力,试切校验垂直度;
- 冷却液定期更换,保持清洁;
- 长时间停机后再投产,优先做一件试切验证。
五、常见问答FAQ
导向块调紧了之后锯条容易断怎么办?
导向块不能压死锯条,预留合理滑动间隙,间隙过小会增大锯条摩擦负荷,引发断带。
刚换的新锯条一切就斜?
先检查锯条张力、锯轮对中,新锯条先低速轻载磨合,不要直接满负荷切割。
数控锯床定长切割尺寸准,但是切面斜?
尺寸准代表送料定位正常,故障集中在导向系统、锯条状态、切割进给、夹紧基准,和送料长度无关。

 新闻资讯


 常见问题