 新闻资讯
 新闻资讯
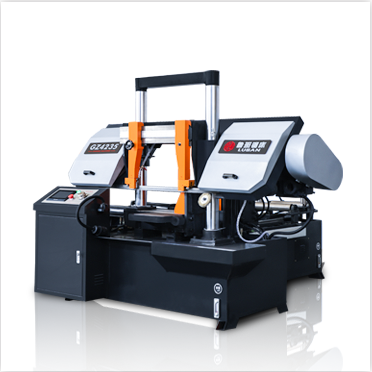
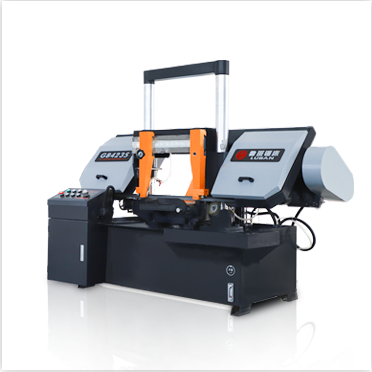
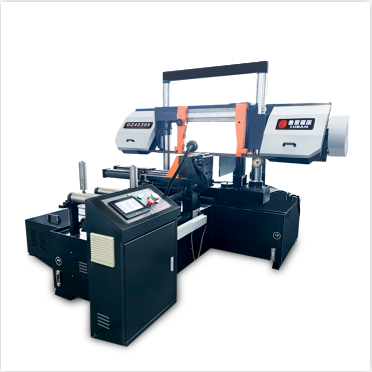
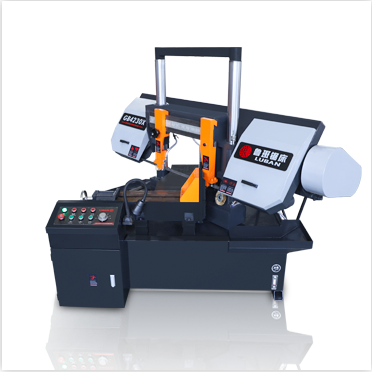
核心结论:数控锯床的核心价值是「批量高精度下料+省人工」,适合大产量、定尺要求高的连续生产场景;但它前期采购成本高、小批量场景性价比低、对操作人员有基础要求,不是所有车间都适合盲目上数控机型,选型核心是看日切割批量、人工成本和定尺精度要求。
一、数控锯床的5个核心优势,为什么越来越多车间换数控?
很多用户换数控锯床,不是因为半自动切不动料,而是在长期生产中,人工送料的误差、用工成本、批量效率成为了产能瓶颈。数控机型的优势,本质是用自动化替代人工的重复性劳作:
- 定尺精度稳定,减少人工误差:PLC智能控制系统自动送料,光栅尺自动定尺,重复精度可达±0.2mm/100mmm,不受人工测量疲劳、操作习惯影响,同批次工件长度一致性好,后续机加工或焊接工序的匹配度更高。
- 人工成本大幅降低:一键启动后自动完成送料、夹紧、切割等全流程加工,一人可同时看管2-3台设备,两班倒场景下,长期用工成本节省非常明显,也缓解了车间招工难、工人流动性大的问题。
- 批量加工综合效率高:连续自动循环作业,省去人工反复测量、送料、夹装的辅助时间,同规格大批量下料时,综合加工效率比半自动机型提升30%以上,订单交付周期更有保障。
- 运行状态稳定,减少耗材浪费:切割进给速度、压力可提前预设,避免人工操作时压力忽大忽小导致的锯条跑偏、锯齿崩刃,同工况下锯条寿命更稳定,减少非正常耗材损耗。
- 生产数据可追溯:数控系统可记录切割数量、加工时长、设备运行状态,方便车间做生产排程与产能统计,适合规范化管理的规模化制造企业。
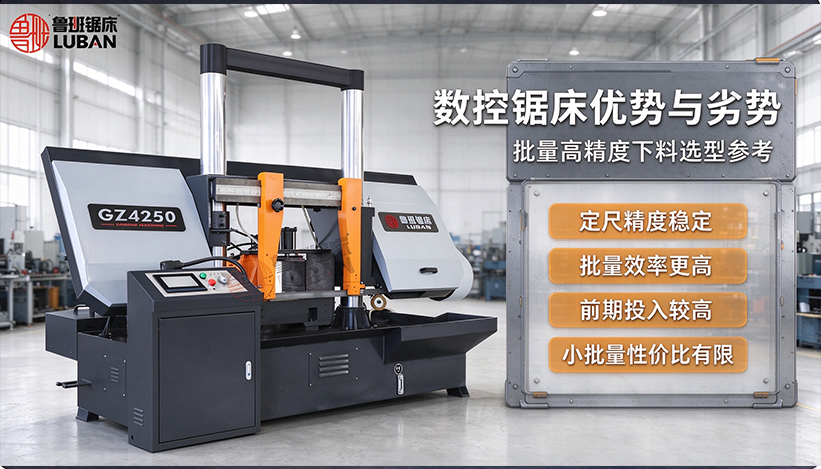
二、数控锯床的4个真实劣势,别被销售话术忽悠
数控锯床不是万能的,它的优势是建立在特定生产场景上的,脱离场景谈优势没有意义。以下是车间实际使用中反馈最多的几个短板:
- 前期采购投入更高:同切割规格下,数控带锯床的采购价格比半自动机型高30%-50%,对于预算有限的初创车间,前期资金压力更大,需要算清楚设备回本周期再决定。
- 小批量场景性价比低:如果每天只切割几根到十几根工件,设备大部分时间处于待机状态,自动送料的效率优势完全发挥不出来,投资回本周期会被拉得很长。
- 非标料头适配性有限:如果原材料长短不齐、料头变形严重,自动送料过程中容易出现卡料、送料不到位的情况,不如人工送料灵活,这类场景强行上数控反而会增加调试时间。
- 核心部件维修成本高:送料系统、数控面板如果出现故障,需要专业技术人员检修,配件成本也高于普通液压部件,对车间的日常维护能力有一定要求。
三、一张表看懂:什么情况该选数控,什么情况选半自动
| 对比维度 | 优先选数控锯床 | 优先选半自动锯床 |
|---|---|---|
| 日切割批量 | ≥50根同规格工件,连续生产 | <20根,多规格断续下料 |
| 定尺精度要求 | 要求±0.2mm以内,无余量直接转下道工序 | 精度要求不高,后续有铣磨工序修正余量 |
| 人工成本 | 用工成本高,一人多机 | 人工成本低,每台设备配固定操作人员 |
| 材料状态 | 原材料定尺整齐,料头规整 | 原材料长短不一,料头变形多 |
| 预算情况 | 预算充足,看重长期投资回报 | 预算有限,优先满足基础下料需求 |
四、常见问题(FAQ)
Q1:数控锯床出现故障后,能不能切换成手动模式操作?
A:正规厂家的数控锯床都保留手动操作权限,遇到送料系统临时小故障时,可通过手动模式完成基础切割作业;但涉及智能系统、数控面板的故障建议由专业人员检修,不建议长期带故障运行。
Q2:后期能不能把现有半自动锯床升级成数控型?
A:理论上可通过加装数控送料架实现半自动转数控,但改造成本、长期稳定性和定尺精度不如原厂数控机型,选型时建议结合未来1-3年的产能规划综合评估。
Q3:数控锯床是不是耗材消耗比半自动更高?
A:在参数设定合理的前提下,数控锯床进给速度稳定,切割过程受力均匀,反而能减少锯齿崩刃、跑偏等异常磨损,同工况下耗材寿命更稳定。
声明:本文介绍的数控锯床优劣势分析及选型建议,仅基于常规金属下料工况提供参考;具体设备选型请以工件材质、截面尺寸、生产批量、精度标准和现场实际工况为准。