 新闻资讯
 新闻资讯
一、带锯床有哪些常见分类?
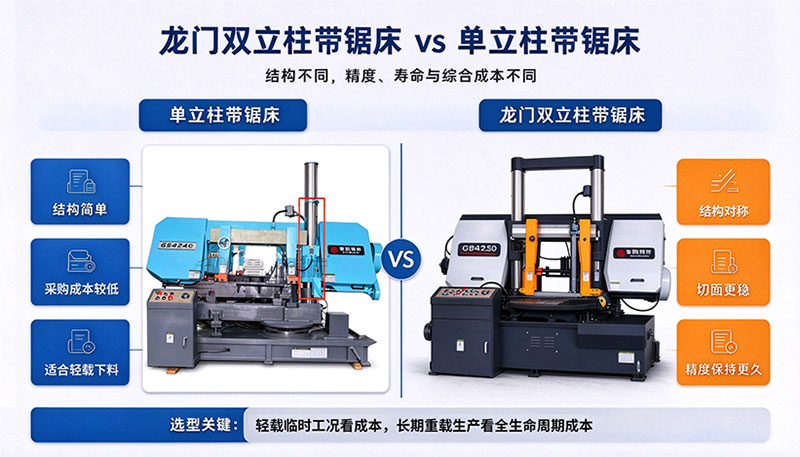
带锯床的分类方式很多,行业里通常会按三个维度区分:结构形式、自动化程度、功能用途。不同分类之间不是互斥关系,而是组合关系。例如,一台设备可以既是“卧式带锯床”,又是“数控全自动带锯床”,还可以具备“角度切割”功能。
1. 按结构形式分类:卧式带锯床与立式带锯床
结构形式是带锯床最基础的分类方式,决定了设备的加工对象和适用场景。
| 结构类型 | 工作特点 | 适合加工对象 | 场景判断 |
|---|---|---|---|
| 卧式带锯床 | 锯架水平布置,工件通常固定在工作台上,锯架下降或送料完成切割 | 圆钢、方钢、厚壁管、型材、棒料 | 通用性强,是车间金属下料主力机型 |
| 立式带锯床 | 锯条垂直运行,工件水平进给或移动定位 | 板材、异形件、长料、轮廓切割工件 | 更适合板材下料和特殊轮廓加工 |
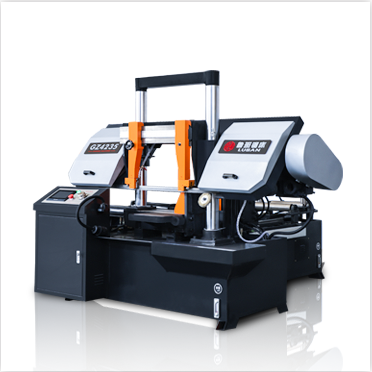
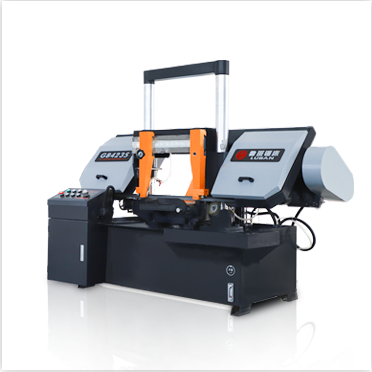
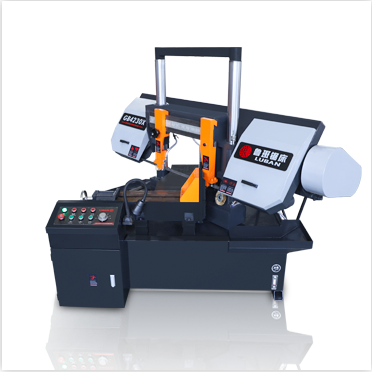
在卧式带锯床中,还可以进一步分为剪刀式、单立柱、龙门双立柱等结构。一般来说,切割截面越大、精度要求越高、材料越难加工,越建议选择刚性更强的龙门双立柱结构。
2. 按自动化程度分类:半自动与数控全自动
自动化等级决定了设备的人工依赖程度、生产效率和批量适配能力。
| 自动化类型 | 工作方式 | 优点 | 适合场景 |
|---|---|---|---|
| 半自动带锯床 | 人工送料定位,设备完成夹紧、切割、回程等动作 | 操作灵活,切换规格快,设备投入相对较低 | 小批量、多规格、多品种下料 |
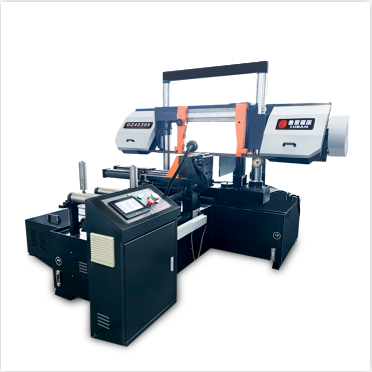
| 数控全自动带锯床 | PLC控制,自动完成送料、夹紧、切割、松夹、循环加工 | 定尺精度高,减少人工干预,适合连续批量生产 | 大批量、同规格、精度要求较高的金属下料 |
3. 按功能用途分类:普通直切与角度切割
如果工件需要斜切端面,就要关注带锯床是否具备角度调整功能。
- 普通直切带锯床:主要完成90°垂直切断,结构稳定,操作简单,适合常规棒料、管材、型材定尺下料。
- 角度带锯床:锯架可旋转调整,通常支持0°、45°、60°等角度切割,适合钢结构、车架、管道、异形连接件等需要斜切的工件。
二、常见带锯床机型对比:哪类更适合你?
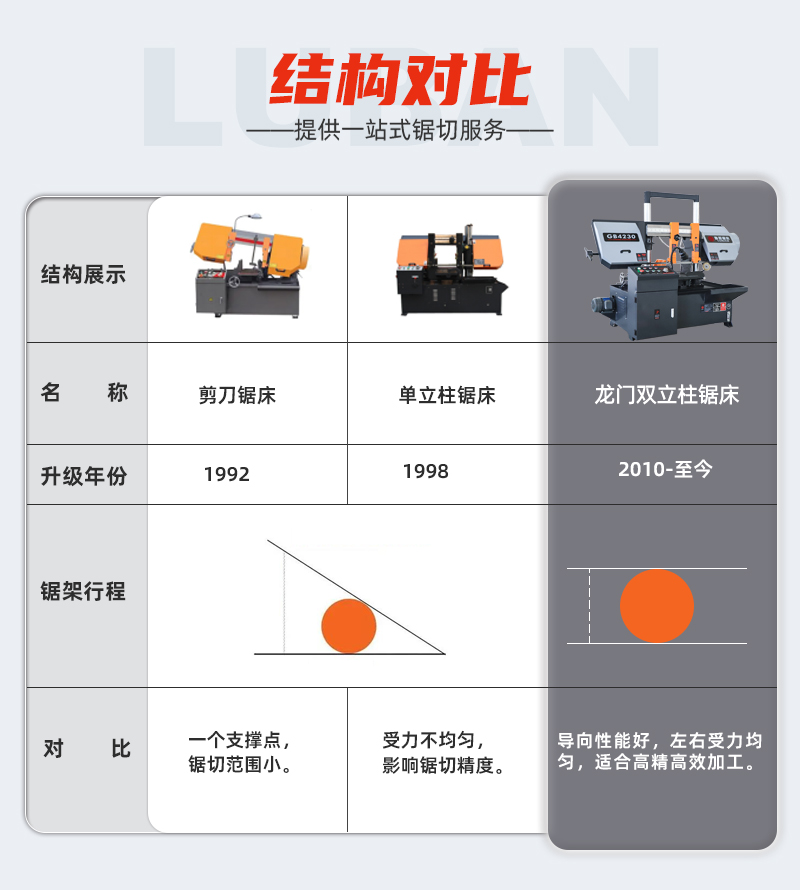
不同带锯床机型之间,没有绝对的好坏,只有是否匹配生产场景。企业选购时,应围绕工件、批量、精度、预算四个核心因素判断。
| 机型 | 核心特点 | 优势 | 注意事项 |
|---|---|---|---|
| 剪刀式卧式带锯床 | 结构紧凑,成本较低 | 价格友好,适合中小规格轻载下料 | 刚性有限,不适合大截面重切 |
| 龙门双立柱卧式带锯床 | 双立柱导向,刚性强 | 运行平稳,精度好,适合大截面和难切材料 | 设备投入高于剪刀式结构 |
| 半自动带锯床 | 人工送料,自动切割 | 灵活,适合多品种小批量 | 大批量生产时人工成本较高 |
| 数控全自动带锯床 | 自动送料,循环切割 | 精度高,省人工,适合批量连续生产 | 小批量待机场景性价比不高 |
| 角度带锯床 | 锯架可旋转 | 满足斜切、角度下料需求 | 功能更专,普通直切并非必需 |
三、选购带锯床,重点看这5个指标
很多企业买带锯床,只看切割范围和价格,其实这并不全面。真正决定长期使用体验的,是结构刚性、送料精度、稳定性、耗材寿命和服务能力。
1. 看工件规格
根据最大圆径或方材边长选择机型,一般预留10%-20%余量。工件越大、越重,越要重视设备刚性和工作台承载能力。
2. 看材料特性
碳钢、铜铝等材料较易切割;不锈钢、模具钢、硬质合金钢更难切。难切材料建议优先选择龙门双立柱结构,并匹配专用锯条和稳定进给系统。
3. 看生产批量
小批量多品种,半自动更灵活;大批量同规格,数控全自动更高效。批量越大,数控全自动的长期性价比越容易体现。
4. 看精度要求
如果切面直接进入装配或下一道关键工序,应优先选择导向精度好、运行稳定的双立柱带锯床;普通下料则可结合预算选择更经济的机型。
5. 看服务能力
带锯床属于长期生产设备,安装调试、操作培训、配件供应和故障响应很重要。优先选择服务响应快、配件供应稳定的厂家。
四、不同行业怎么选带锯床?
行业不同,加工对象和生产节奏不同,带锯床选择重点也不同。以下是几个常见行业的选型参考:
- 钢结构行业:型材、管材、厚壁管较多,常见选择是卧式带锯床;有斜切需求时,可考虑角度带锯床。
- 机械制造与模具行业:模具钢、合金钢、轴类零件较多,建议优先选择龙门双立柱带锯床,以保障切面精度和稳定性。
- 汽车零部件行业:中小规格型材和棒料批量大,适合选择数控全自动带锯床,减少人工干预,提高批量一致性。
- 不锈钢加工行业:材料粘性大,切削难度高,建议选择刚性好、进给稳定的龙门双立柱带锯床,并搭配不锈钢专用锯条。
- 板材加工与异形件加工:如果以板材、长料或轮廓切割为主,可重点考虑立式带锯床。
五、常见问题(FAQ)
Q1:卧式带锯床和立式带锯床哪个好?
A:没有绝对好坏。卧式更适合棒料、管材、型材批量下料,是车间通用主力;立式更适合板材、异形件和长料加工。应按工件形状和加工工艺选择。
Q2:半自动和数控全自动带锯床差在哪里?
A:主要差在送料自动化和批量适配能力。半自动适合小批量多品种,数控全自动适合大批量连续生产。如果批量大、精度要求高,数控全自动更值得考虑。
Q3:切割不锈钢一定要用贵的带锯床吗?
A:不一定,但一定要用结构刚性和进给稳定性更好的设备。不锈钢难切,设备刚性不足容易出现切斜、振纹、粘屑和锯条异常磨损,长期综合成本反而更高。
Q4:带锯床选型只看最大切割直径可以吗?
A:不可以。最大切割直径只是基础参数,还需要同时考虑材料特性、切割精度、生产批量、自动化需求、设备刚性和售后服务,才能选出更合适的机型。
声明:本文所述带锯床分类、机型特点与选型建议均基于通用工业金属下料场景,具体设备配置应以工件材质、截面尺寸、精度要求、生产批量及现场工况为准。